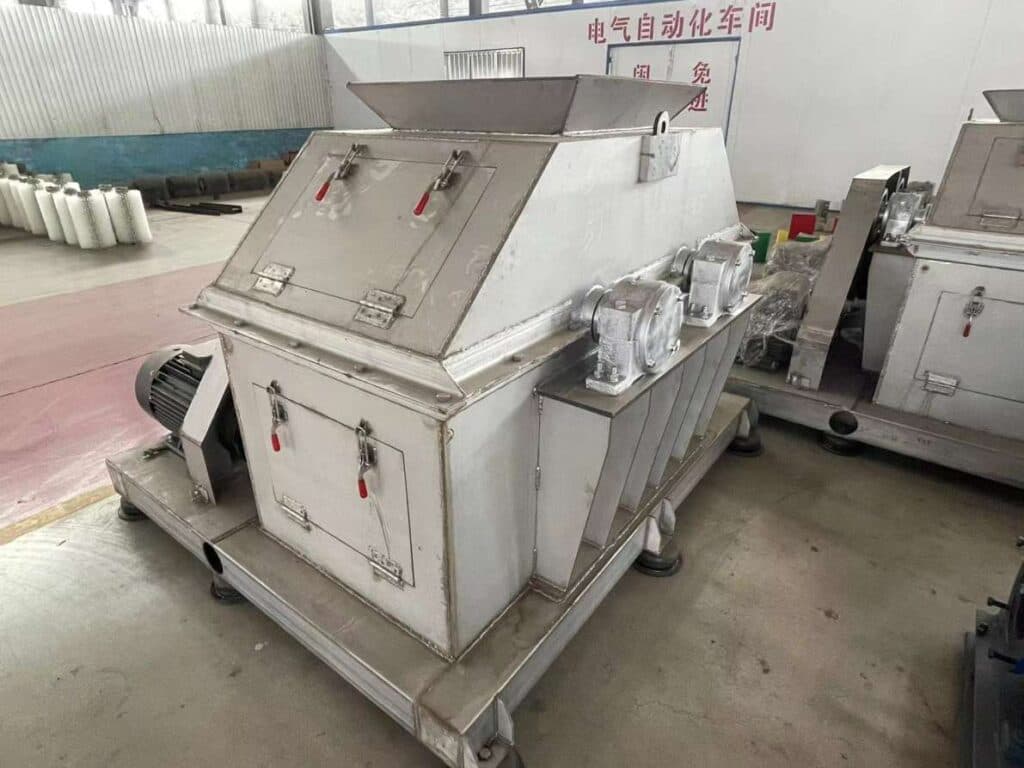
Роликовый пресс для круглых гранул
Экструзионная линия
Tongli предоставляет линию по производству экструдированных удобрений с годовой производительностью от 50,000 350,000 до XNUMX XNUMX тонн, которая контролируется Siemens PLC и имеет более низкую производительность, но является гибкой.
Он способен удовлетворить сценарии применения в производстве удобрений, химической и горнодобывающей промышленности.
Список оборудования производственной линии
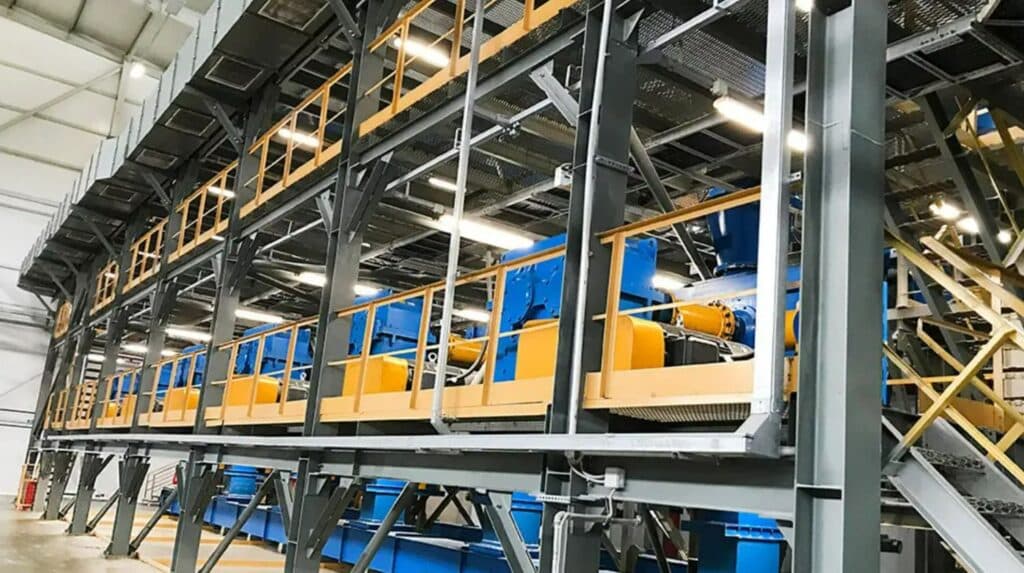
Роликовый пресс-гранулятор
- Роликовый уплотнитель: Для уплотнения сырья в плотные листы или хлопья.
- Гранулятор: Для измельчения и гранулирования уплотненного материала в круглые гранулы.
Система подачи сырья
- Хоппер: Для хранения и подачи сырья.
- Конвейер: Для транспортировки сырья в систему грануляции.
Система смешивания:
- Вертикальный миксер/блендер: Чтобы сырье было равномерно перемешано.
- Цепная мельница: Для измельчения возвращаемого материала и выполнения функции смешивания.
Система дробления и сортировки
- Массовая дробилка: Для измельчения более крупных гранул до желаемого размера.
- Роторный сито: Для разделения гранул разного размера и обеспечения однородности.
Сушилка и система охлаждения
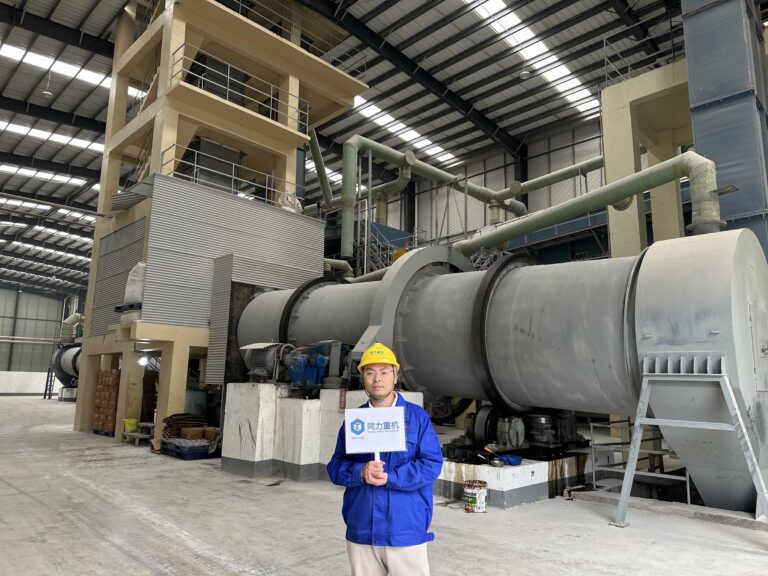
- Ротационная сушилка или сушилка с псевдоожиженным слоем: Для удаления влаги из гранул.
- Охлаждающая машина: Охлаждать гранулы после высыхания во избежание слеживания.
Система удаления пыли
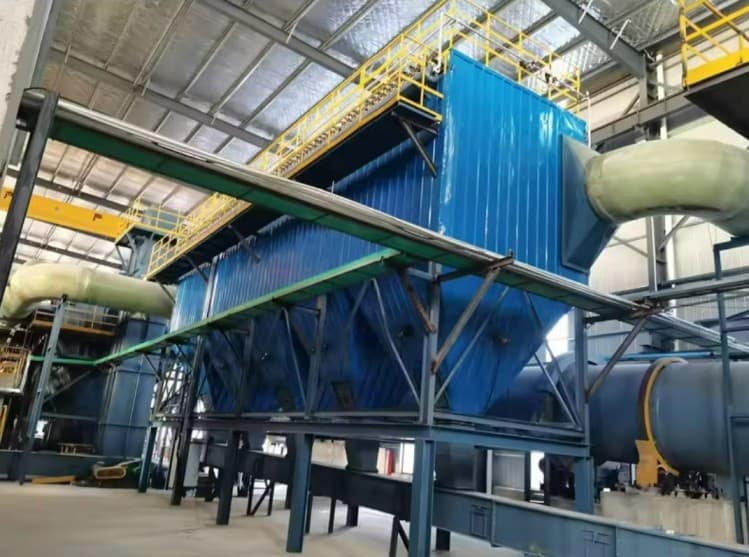
- Пыль, образующаяся в процессе грануляции, собирается Система воздуховодов с рукавными фильтрами/ Циклонный пылесборник/ Центробежный вентилятор/ Дымоход из стеклопластика/ Скруббер выхлопных газов (FRP)/ Шайба Вентри (FRP).
Технические параметры линии по производству удобрений с двойным роликовым прессом
| Название оборудования | Рабочий диапазон | Параметр | Количество | Мощность (кВт) |
| Электрические конвейерные весы | 1 ~ 10t / ч | B650, L=2200 мм | 8 | 1.5 + 1.5 |
| Масштаб готовой продукции | 2.5 ~ 25t / ч | B800, L=3000 мм | 1 | 2.2 + 2.2 |
| Цепная мельница | 25 ~ 30t / ч | FS800 | 1 | 7.5kw + 7.5kw |
| Массовая дробилка | 5 ~ 12t / ч | PD800 | 1 | 7.5 кВт |
| предварительный отбор | 1.8x4m | TL1840 | 1 | 10 кВт |
| Смеситель с двойным валом | 25 ~ 40t / ч | TL500 | 1 | 5.5 кВт |
| Экструзионный гранулятор с двойным роликовым прессом | 0.6 ~ 1.2t / ч | ZJ800 | 16 | 3 кВт |
| Первичный скрининг | 20 ~ 25t / ч | 8000 * 2000 * 1500 | 1 | 15 кВт |
| Тонкий скринер | 20 ~ 22t / ч | 8000 * 1800 * 1500 | 1 | 10 кВт |
| Сушильная машина с вращающимся барабаном | 20 ~ 30t / ч | 1.8x18m | 1 | 85 кВт |
| Охлаждающая машина с вращающимся барабаном | 20 ~ 30t / ч | 1.6x16m | 1 | 55 кВт |
| Машина для нанесения покрытия с вращающимся барабаном | 20 ~ 30t / ч | 1.6*(6+1)м | 1 | 35 кВт |
| Автоматическая система упаковки | 75t / ч | ЛКС-50 | 1 | 7.5 кВт |
| Упаковочная машина | 75t / ч | TL-500 | 1 | 10 кВт |
| Робот-палетоукладчик | 75t / ч | ZJ-75 | 1 | 11 кВт |
Сценарий применения линии экструзионного гранулирования

Сельскохозяйственное производство
На заводах по производству удобрений линии экструдированных удобрений производительностью 50,000 350,000-3 10 тонн в год обычно перерабатывают и производят гранулы удобрений размером XNUMX-XNUMX мм, которые могут быть использованы для удовлетворения потребностей промышленного и непрерывного производства удобрений с использованием навоза, перегноя и т. д. Кроме того, многие заводы используют сухие грануляторы для производства гранул NPK-удобрений, таких как карбамид, диаммонийфосфат, калий и другие.

химическая промышленность
Линия валкового гранулирования может перерабатывать все виды химического сырья (минеральные порошки, такие как известняковый порошок, гипсовый порошок, бура и т. д., в гранулы различных форм и размеров). Горнодобывающая промышленность (например, летучая зола, угольный шлак и т. д.). пеллеты, которые можно легко транспортировать и хранить. По сравнению с линией по производству удобрений с паровым барабаном, производительность ниже, но она более гибкая, поскольку количество можно регулировать.

Другие промышленные области
Кормовым компаниям часто приходится перерабатывать, например, зерновые, бобовые, масличные культуры, рыбную муку, костную муку и т. д. Поэтому наши двухвалковые грануляторы могут перерабатывать это сырье в трубчатые и стержнеобразные гранулы для корма для животных. Также возможно использовать отходы биомассы, такие как солома, опилки, пшеничный жмых и т. д., для производства, например, гранул оксида кальция или альгината натрия в форме квадратных брусков.
Производственный процесс линии экструзионного гранулирования
Первый этап экструзионного гранулирования — подготовка сырья. Обычно используются такие материалы, как сульфат калия, моноаммонийфосфат (МАФ), диаммонийфосфат (ДАФ) и мочевина. Порошкообразное сырье может поступать непосредственно на следующий этап, тогда как блочное сырье сначала необходимо измельчить с помощью дробилки или двухклетчатой дробилки . После достижения требуемого размера частиц, их взвешивают на ленточных весах. Этот процесс гарантирует соответствие размера частиц сырья требованиям процесса гранулирования и обеспечивает качество и однородность конечного продукта. В двухвалковой экструзионной линии основная цель измельчения сырья — изменение его физических свойств для повышения пригодности к двухвалковой экструзии. После измельчения частицы сырья становятся меньше и имеют более однородную форму, что облегчает их перемещение и транспортировку по производственной линии, тем самым повышая эффективность производства. Этот процесс измельчения существенно влияет на качество, производительность и эффективность конечного продукта, обеспечивая стабильную работу и высокую производительность производственной линии.
Второй этап экструзионного гранулирования включает в себя несколько ключевых звеньев. Во-первых, производственная линия оснащена семью высокоточными ленточными весами . После измельчения сырья до требуемого размера, оно по конвейерной ленте и элеватору подается в цепную дробилку для дальнейшего измельчения и смешивания. Затем измельченное сырье по скребковому конвейеру и ковшовому элеватору транспортируется на барабанный грохот для предварительной сортировки . Отсортированное сырье поступает на комплексные весы и по элеватору направляется в двухвальный или вертикальный смеситель для окончательного смешивания. Таким образом, завершается весь процесс подготовки сырья.
После подготовки сырья оно поступает в процесс гранулирования. Например, наша линия экструзионного гранулирования, стандартной производительностью 150 000 тонн, оснащена 16 экструзионными грануляторами для круглых частиц с производительностью 0.8 тонны в час. После измельчения и смешивания сырье транспортируется в эти 16 экструзионных грануляторов с помощью скребковых конвейеров. В экструзионном грануляторе ролики из нержавеющей стали вращаются и трутся друг о друга, экструдируя сырье и образуя мелкие частицы. Экструдированные частицы подаются на вращающийся барабанный грохот для просеивания через разгрузочную ленту и ковшовый элеватор . Частицы, не соответствующие стандартам размера, возвращаются в секцию измельчения сырья с помощью нашей уникальной системы возврата со скребковым конвейером для повторного гранулирования, обеспечивая переработку сырья.
Когда материал выходит из гранулятора, размер частиц неравномерный. Для достижения необходимого размера частиц мы внедряем процесс просеивания после гранулирования. После формирования частиц в двухвалковом экструзионном грануляторе они поступают в роторный барабанный грохот или вибрационный грохот , где продолжают перемешиваться и отсеивать некачественные частицы и порошки. Крупные частицы и мелкие порошки отсеиваются отдельно. Мелкий порошок возвращается в гранулятор через скребковый конвейер для возврата мелкого порошка для повторного гранулирования, а крупные частицы поступают в дробилку для сыпучих материалов через скребковый конвейер для возврата крупных частиц. После измельчения они возвращаются в гранулятор для повторного гранулирования. Процесс просеивания позволяет эффективно улучшить однородность и качество частиц. Самое важное, что этот циклический процесс просеивания и возврата измельченного материала позволяет увеличить производительность производственной линии при одновременном снижении потерь. Как правило, из 100 тонн продукции можно извлечь 2 тонны сырья с помощью нашей системы возврата, что увеличивает производительность и снижает потери до 2%.
Система сушки на линии экструзионного гранулирования удобрений по принципу действия аналогична системе сушки традиционной барабанной линии гранулирования удобрений . В нашем процессе сушки используется низкотемпературная и высокообъемная прямоточная сушка. После выхода полуфабриката из экструзионного валкового пресса он по конвейерной ленте поступает в барабанную сушилку и обменивается теплом с горячими дымовыми газами, образующимися в печи горячего воздуха, прямоточным способом, испаряя и удаляя влагу из материала. Температура высушенного продукта обычно составляет от 50 до 70 градусов, поэтому его нельзя упаковывать напрямую, и его необходимо охлаждать с помощью роторной охлаждающей машины . Важной особенностью экструзионной грануляционной сушилки является то, что благодаря низкому содержанию влаги в процессе экструзионного гранулирования требования к температуре печи горячего воздуха также невелики. Кроме того, соответственно, требуется меньшее количество сушилок. Например, при одинаковых условиях производства температура в печи экструзионного гранулятора обычно составляет от 150 до 200 градусов Цельсия, в то время как температура в печи традиционного барабанного гранулятора должна достигать от 250 до 300 градусов Цельсия. Именно поэтому линия по производству удобрений методом валковой экструзии более энергоэффективна и гибка по сравнению с методом парового барабана.
Система сушки на линии экструзионного гранулирования удобрений по принципу действия аналогична системе сушки традиционного парового барабанного завода по производству NPK-удобрений . В нашем процессе сушки используется низкотемпературная и высокообъемная прямоточная сушка. После выхода полуфабриката из двухвалкового экструдера он по конвейерной ленте поступает в барабанную сушилку и обменивается теплом с горячими дымовыми газами, образующимися в печи горячего воздуха , прямоточным способом, испаряя и удаляя влагу из материала. Температура высушенного продукта обычно составляет от 50 до 70 градусов, поэтому его нельзя упаковывать напрямую, и его необходимо охлаждать. Важной особенностью экструзионной грануляционной сушилки является то, что благодаря низкому содержанию влаги в процессе экструзионного гранулирования требования к температуре печи горячего воздуха также невелики. Кроме того, соответственно, требуется меньшее количество сушилок. Например, при одинаковых условиях производства температура в печи экструзионного гранулятора обычно составляет от 150 до 200 градусов Цельсия, в то время как температура в печи традиционного барабанного гранулятора должна достигать от 250 до 300 градусов Цельсия.
Материал, выходящий из охладителя, через ковшовый элеватор тонкой сита подается в роторный грохот для вторичной сортировки. Затем некачественные частицы возвращаются в гранулятор через возвратный скребок для повторной грануляции, а готовое комплексное удобрение, соответствующее требованиям, поступает на ленточные весы для взвешивания и дозирования готовой продукции. В этой производственной линии мы установили два процесса сортировки, поскольку размер и функции каждого сита различны. Первая сортировка — предварительная, цель которой — отсеять некачественные частицы до того, как материал поступит в сушильно-охлаждающую камеру, чтобы предотвратить попадание некачественных частиц разных размеров на последующие этапы, тем самым повышая общую эффективность производственной линии. Вторая сортировка — тонкая, чтобы гарантировать соответствие готового комплексного удобрения требуемым спецификациям. Такая конструкция с двойной сортировкой обеспечивает качество и однородность готовой продукции.
Готовое комплексное удобрение, взвешенное с помощью весов для дозирования готовой продукции, будет покрыто защитным слоем на упаковочной машине . Цель нанесения покрытия — образование очень тонкой пленки на поверхности частиц комплексного удобрения. Это предотвращает прямой контакт между частицами удобрения и обеспечивает антислеживающий эффект. Одновременно система оснащена шнековым конвейером для антислеживающего агента, насосами для дозирования масла и весами для дозирования готовой продукции . Эти три устройства взаимосвязаны и управляются системой DCS Siemens. Количество впрыскиваемого масла и количество распределяемого порошка автоматически регулируются в соответствии с потоком материала в реальном времени, что позволяет экономить средства. Затем покрытые частицы через элеватор для упаковки готовой продукции подаются в автоматическую машину для количественной упаковки .
Что касается упаковочных машин для готовых комплексных удобрений , мы предлагаем как полуавтоматические, так и полностью автоматические решения. Автоматические количественные упаковочные весы с сервомотором отличаются высокой скоростью и точностью, обеспечивая упаковку от 800 до 1000 мешков в час. Основной корпус упаковочных весов изготовлен из нержавеющей стали S304 толщиной от 4 до 8 мм. Основные электронные компоненты произведены компанией Schneider, а пневматические компоненты импортированы из Японии. После выхода из упаковочной машины материал поступает в буферный бункер, а затем проходит через автоматическую систему количественной упаковки. Система включает в себя автоматические системы складывания и сшивания для достижения полуавтоматической упаковки; при необходимости может быть выбрана полностью автоматическая упаковочная система. Разница заключается в том, используется ли автоматическая упаковочная машина. Последняя более эффективна, но имеет более высокие инвестиционные затраты. Упакованные комплексные удобрения проходят через систему штабелирования из нержавеющей стали SS304 с использованием роботизированных манипуляторов ABB или Fanuc, обеспечивая штабелирование от 1000 до 1200 мешков в час. Существует три типа захватов: с одним захватом, с двумя захватами и с одним механизмом и двойным управлением. Обычно используется система штабелирования с одним захватом. Система также включает в себя конвейерную систему и автоматическую систему перемотки. Для предприятий, ценящих модернизацию, наши терминалы оснащены полностью автоматизированными паллетными складами, но их стоимость выше, а требования к материалу и форме паллет строгие. Для предприятий с ограниченным бюджетом можно выбрать традиционные системы деревянных паллет.
Эта линия экструзионного гранулирования использует двухступенчатую систему пылеудаления для эффективного удаления пыли в процессе производства. Сначала рукавный пылевой фильтр удаляет большую часть пыли, а затем циркуляционный насос для промывки подает распыленную воду в дымоход из стекловолокна для промывки отработанных газов. Промывочная вода сбрасывается в циркуляционный резервуар, а очищенные отработанные газы отводятся через дымоход. Вращающийся барабанный грохот и сушилка , охладитель , зона подачи и зона упаковки оснащены пылеотводящими патрубками, соединенными с рукавным фильтром и трубами из стекловолокна, что обеспечивает эффективное удаление пыли в каждой точке пылеудаления.
Рулонная экструзионная линия для гранулированияПреимущества
Небольшие инвестиции в оборудование для экструзионного гранулирования.
Экструзионное грануляционное оборудование занимает небольшую площадь.
Оборудование для экструзионного гранулирования является гибким.
Оборудование для экструзионного гранулирования легко монтируется.
Оборудование для экструзионного гранулирования предъявляет низкие требования к операторам.
некоторые материалы из-за их свойств можно гранулировать только этим методом, например, хлорид аммония.
Примечание. Для материалов с высоким уровнем влажности и высокой концентрацией фосфора или органо-неорганических удобрений этот метод гранулирования использовать нельзя, иначе материал прилипнет к машине.
Кейс проекта 2024
- В 2024 году Tongli построила 8 линий по производству экструзионного гранулирования, 6 проектов находятся в стадии реализации, а два проекта были запущены в производство.
- Линия по производству экструзионной грануляции Tongli разделена на два типа: одна представляет собой линию по производству экструзионной грануляции круглых гранул, а другая представляет собой линию по производству экструзии частиц сульфата калия неправильной формы.
- Процесс экструзионного производства становится все более популярным в развитых странах из-за его гибкости и низкого энергопотребления. Хотя производительность не так хороша, как у линии барабанного гранулирования, ее можно использовать для производства некоторых одноэлементных удобрений.