Роликовый пресс Неравномерное брикетирование
Линия грануляции
Процесс формованных гранул заключается в экструдировании материала на крупные куски, а затем в дробилке дробление крупных кусков материала до размера готового продукта, прочность частиц выше, чем у круглых частиц.
Список оборудования линии сухого гранулирования брикетирования

Автоматические дозирующие системы
- Хоппер: Для хранения и подачи сырья.
- Конвейер: Транспортировать сырье в гранулятор брикетирования.
- Электрические ленточные весы: Автоматически дозировать сырье
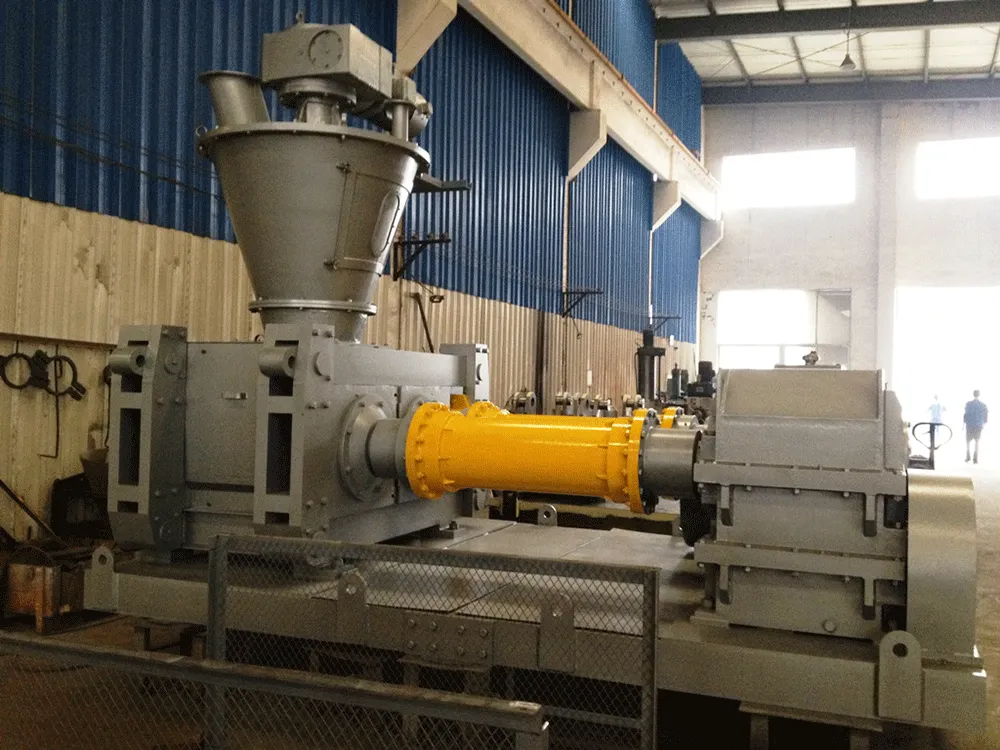
Машина для брикетирования и уплотнения
- Роликовый уплотнитель: Для уплотнения сырья в плотные листы или хлопья.
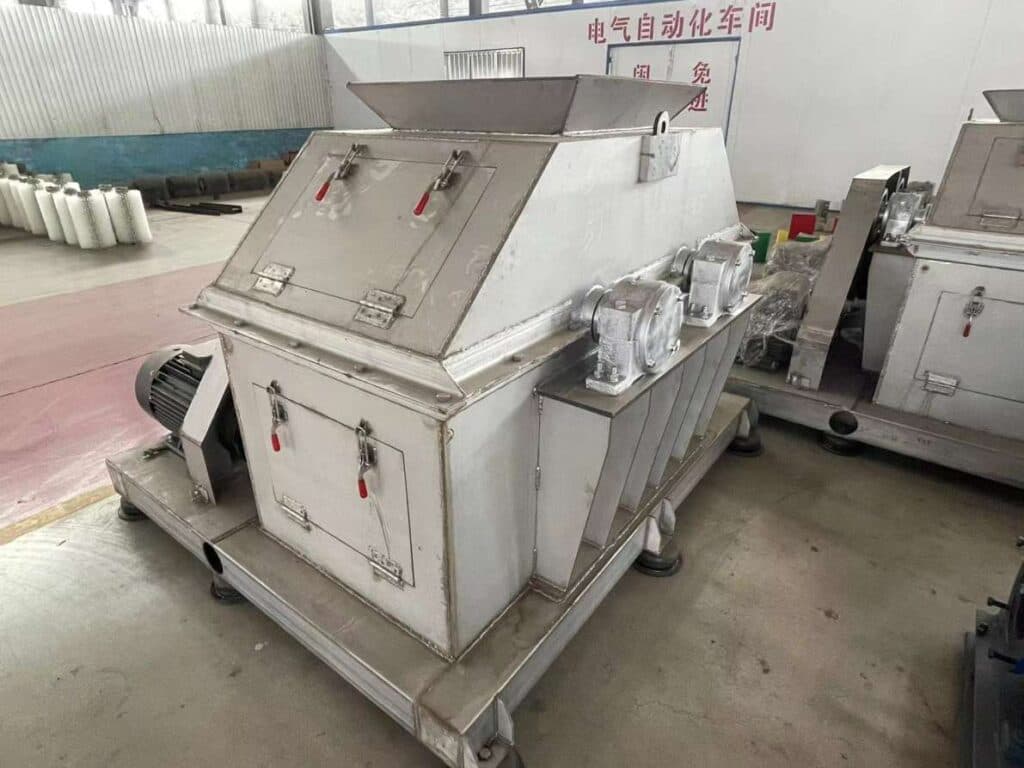
Система дробления
- Предварительная дробилка: Измельчить хлопья на мелкие частицы.
- Дробилка: Разбить продукт на частицы желаемого размера.

Система просеивания
- Вибрационный грохот: Для разделения гранул разного размера и обеспечения однородности.
- Роторный просеиватель: Меньше пыли по сравнению с виброгрохотом. Лучшая технология.

Система обработки продукции
- Полировальная машина с вращающимся барабаном: Придайте гранулам неправильной формы округлую форму.
- Машина для нанесения покрытия с вращающимся барабаном: Нанесите покрытие на изделие.
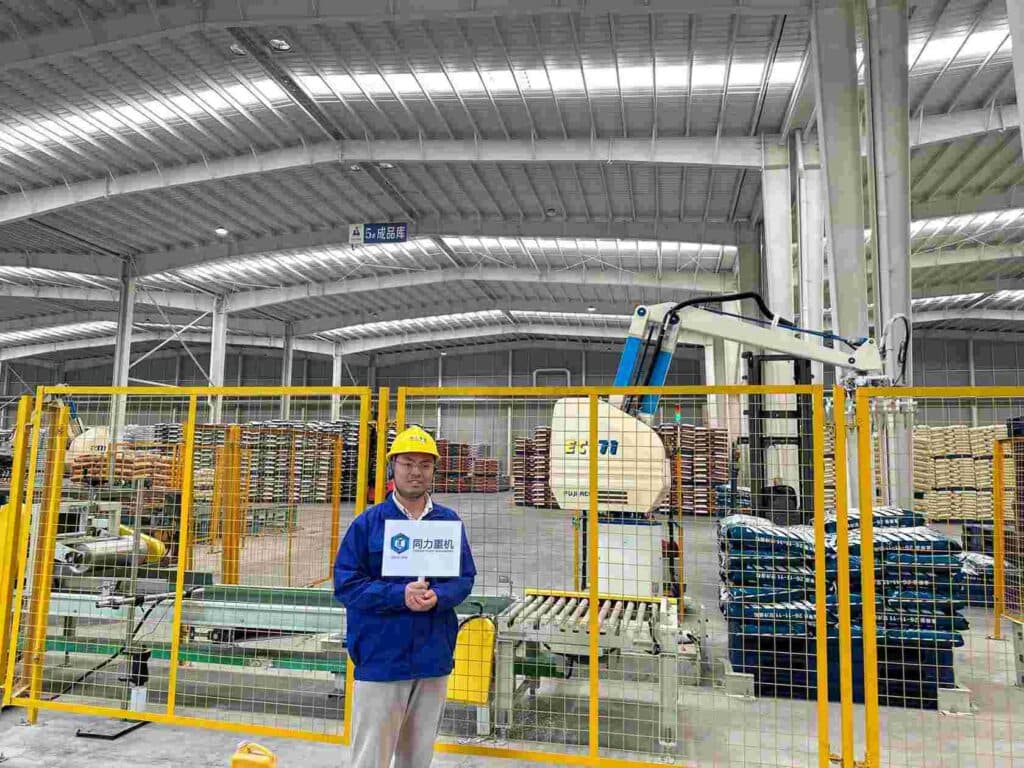
Вспомогательное оборудование:
- Упаковочная машина: Готовые гранулы упаковать в пакеты.
- Конвейерная система: Ленточный конвейер/ковшовый элеватор/шнековый конвейер.
- Система обеспыливания: Рукавный фильтр/центробежный вентилятор
Технические параметры линии гранулирования удобрений
| Наименование | Производительность (т / ч) | Мощность (кВт) | Размеры (мм) |
|---|---|---|---|
| Динамическая дозирующая машина | 1-20 | 1.1 × 4 | 1500 × 1500 |
| Клеточная дробилка | 6-10 | 15 × 2 | 1500 × 1500 × 1500 |
| Двухвальный смеситель | 1-20 | 22 | 6200 × 1300 × 1200 |
| Двухроликовый экструзионный гранулятор | 1.5 | 18.5 | 1450 × 850 × 1500 |
| Дисковый питатель | 2-4 | 7.5 | 1600 × 1600 × 1800 |
| Ротационная просеивающая машина | 1-2 | 3 | 3950 × 1720 × 2100 |
| Автоматические весы | 6bags / мин | 0.55 + 0.37 | 720 × 630 × 1980 |
Сырье для линии экструзии гранул неправильной формы с роликовым прессом

Поле удобрений
Линия экструзии гранул неправильной формы с роликовым прессом занимает небольшую площадь, поэтому, если ваша цель — производить только 3 тонны гранул в час, то эта машина может подойти вам идеально. Кроме того, эта линия имеет проектную производительность 30–60 тонн в день, что соответствует 9,000 20,000–XNUMX XNUMX тонн в год, что делает ее подходящей для предприятий малого и среднего размера.
Промышленное поле
Эта производственная линия включает в себя производственные каналы, вспомогательные помещения (такие как офисы, склады, помещения технического обслуживания, склады готовой продукции) и необходимые безопасные расстояния. Таким образом, для фактической установки небольшой производственной линии экструзионного гранулирования производительностью 3 тонны в час требуется около 550 квадратных метров земли.
Минеральный порошок:
Неорганические удобрения включают хлорид калия (KCL), сульфат калия (SOP), сульфат аммония (AS), NPK и т. д. Также широко используются промышленные побочные продукты, такие как десульфурированный гипс (гипс FGD) и сталеплавильный шлак. Сложные органические удобрения включают кокосовые отруби, древесный уголь, гуминовую кислоту, навоз животных, содержащий NPK, и рисовую солому, содержащую NPK.
Химический порошок
Это сырье используется для экструзионного гранулирования для производства различных продуктов, в том числе средств для плавления снега, улучшителей горения, шлакоуловителей, антипиренов, замедлителей цемента, флуоресцентных веществ, аккумуляторных порошков, керамики и т. д. Эти продукты имеют широкий спектр применения. значения в разных областях.
Минеральный порошок:
Гипс, известняк, цеолит, улексит, известь, уголь, доломит, бентонит, диатомит, боксит и др.
Линия экструзии гранул неправильной формы с роликовым прессом Производственный процесс
Этот метод экструзионной грануляции с образованием крупных нерегулярных частиц больше подходит для сырья, содержащего металлические элементы, такого как хлорид калия (KCl) и сульфат калия (H2SO4) в производстве удобрений. Использование обычного валкового экструзионного гранулятора приводит к большому расходу стальных валков, поскольку это сырье содержит металлические вещества. Поэтому для сырья, содержащего металлические элементы, мы обычно рекомендуем этот метод экструзии с образованием крупных частиц. Его преимуществами являются меньший износ и большая производительность. По сравнению с линией грануляции комплексных удобрений на барабанном прессе , этот метод экструзии с образованием крупных частиц также позволяет обрабатывать одноэлементные удобрения с недостаточной вязкостью. Сырье сжимается в частицы под давлением между двумя валками, что значительно повышает скорость образования шаров.
Необходимость в автоматизированной системе количественного дозирования сырья зависит главным образом от типа производимой продукции. Если вы производите только одноэлементные удобрения, такие как хлорид калия или сульфат калия, дозирование вам не потребуется. Однако, если вы хотите производить комплексные удобрения NPK в дополнение к этим двум одноэлементным удобрениям, вам потребуется разнообразное сырье. Поэтому при производстве комплексных удобрений NPK необходимо оснастить соответствующее количество высокоточных дозирующих весов в зависимости от типа и количества сырья для взвешивания сырья перед последующим процессом смешивания.
После взвешивания сырья оно поступает в двухвальный смеситель для смешивания и транспортировки . Основная функция смесителя — обеспечение более однородного состава сырья и обработка возвращаемого материала после просеивания, например, с помощью барабанного или вибрационного грохота . Некачественный материал после просеивания возвращается в смеситель через возвратную ленту или скребок для повторного смешивания. В смеситель также добавлен водопровод, чтобы обеспечить поддержание влажности сырья на уровне около 2% перед его последующим экструзионным процессом. Это позволяет повысить общую эффективность, поскольку без надлежащего содержания влаги невозможно гарантировать высокую скорость образования шариков.
После обработки эти сырьевые материалы через систему подачи поступают в экструзионный гранулятор для крупных частиц . По сравнению с обычным экструдером для мелких частиц, наш экструдер для крупных частиц имеет более высокую производительность — до десяти тонн в час. Получаемые гранулы более прочные, поскольку два валка находятся под давлением масляного цилиндра, а материалы прессуются в полосы или блоки в двух формах из нержавеющей стали. Конкретная форма определяется текстурой на форме. Затем готовый продукт поступает на следующий этап измельчения.
После экструзии материал уже обладает очень высокой прочностью. Далее необходимо перейти ко второму этапу обработки. Поскольку экструдированный материал представляет собой полосы или блоки размером примерно от трех до пяти сантиметров, необходимо раздробить крупные блоки на более мелкие куски. Для дробления используется ударная дробилка , процесс которой состоит из двух этапов: предварительного и основного. Ударная дробилка использует вращающийся молоток для измельчения экструдированного полосового материала комплексного удобрения на блоки. После предварительного дробления размер блоков составляет от одного до двух сантиметров, а после второго дробления – от 0.5 до 0.7 сантиметров, образуя мелкие частицы. Эти мелкие частицы поступают в сортировочное оборудование , а некачественная продукция возвращается на переработку.
Просеивание является важной частью всей производственной линии, поскольку процесс дробления крупных частиц относительно короткий и включает в себя в основном грануляцию, просеивание и дробление. После первого молоткового дробления материал поступает на барабанное или вибрационное сито . Отсортированные частицы поступают на вторичное дробление, а неотсортированные возвращаются в двухвальный смеситель для повторной переработки. После второго дробления проводится просеивание готового продукта, также называемое тонким просеиванием. Отсортированные качественные готовые продукты непосредственно поступают на следующий этап, а неотсортированные частицы возвращаются в двухвальный смеситель для повторной грануляции.
Следующим этапом является процесс полировки, который во многом зависит от потребностей заказчика. Некоторым клиентам не нравятся комплексные удобрения с неравномерными частицами, поэтому им необходимо сделать их как можно более круглыми. В это время необходимо использовать вращающееся оборудование для полировки и формования для обработки поверхности частиц. Если клиент может принять частицы неправильной формы и считает, что проблем нет, тогда этот процесс необязателен и служит главным образом эстетическим целям.
Процесс нанесения покрытия определяется потребностями заказчика. Отсортированные материалы поступают в автоматические дозирующие весы и ленточные весы. В зависимости от количества подаваемого материала, через систему DCS добавляются масло для покрытия и антиочистительное средство . Необходимость нанесения покрытия зависит главным образом от потребностей заказчика. Если заказчик хочет, чтобы частицы имели более светлый цвет, что повышает стабильность продукта, или хочет продлить срок хранения удобрения, то нанесение покрытия необходимо. При отсутствии особых требований этот процесс может быть пропущен для экономии средств.
Наша система пылеудаления оснащена рукавным фильтром , который мы рекомендуем, поскольку в данном регионе низкая влажность пыли. Система оборудована центробежным вентилятором и стекловолоконной дымовой трубой, что позволяет эффективно собирать пыль из зоны подачи сырья и процесса просеивания, контролируя выбросы ниже стандартного уровня в 30 мг на кубический сантиметр.
Наконец, у нас есть автоматические количественные весы для упаковки и полностью автоматическая роботизированная система паллетирования APP , которая в основном используется для упаковки готовой продукции. Мы можем упаковывать готовую продукцию в мешки по 25 кг или 50 кг. Роботизированная система паллетирования включает в себя конвейерную ленту из нержавеющей стали и роботизированный захват, а производительность может достигать 1,000 мешков в час, что является относительно стабильным показателем. Наши автоматические весы для упаковки используют передовую технологию серводвигателей, и их производительность также составляет от 800 до 1,000 мешков в час.

Линия экструзии гранул неправильной формы с роликовым прессом Преимущества
- Инвестиции в экструзионное оборудование для гранулирования средние.
- Небольшая занимаемая площадь экструзионного оборудования для гранулирования.
- Экструзионное оборудование для гранулирования является гибким.
- Легкая установка экструзионного оборудования для гранулирования.
- Экструзионное оборудование для гранулирования предъявляет низкие требования к операторам.
- Примечание. В этом методе гранулирования нельзя использовать материалы с высоким содержанием фосфора или органические и неорганические комплексные удобрения из-за высокой влажности, в противном случае материал прилипнет к машине.
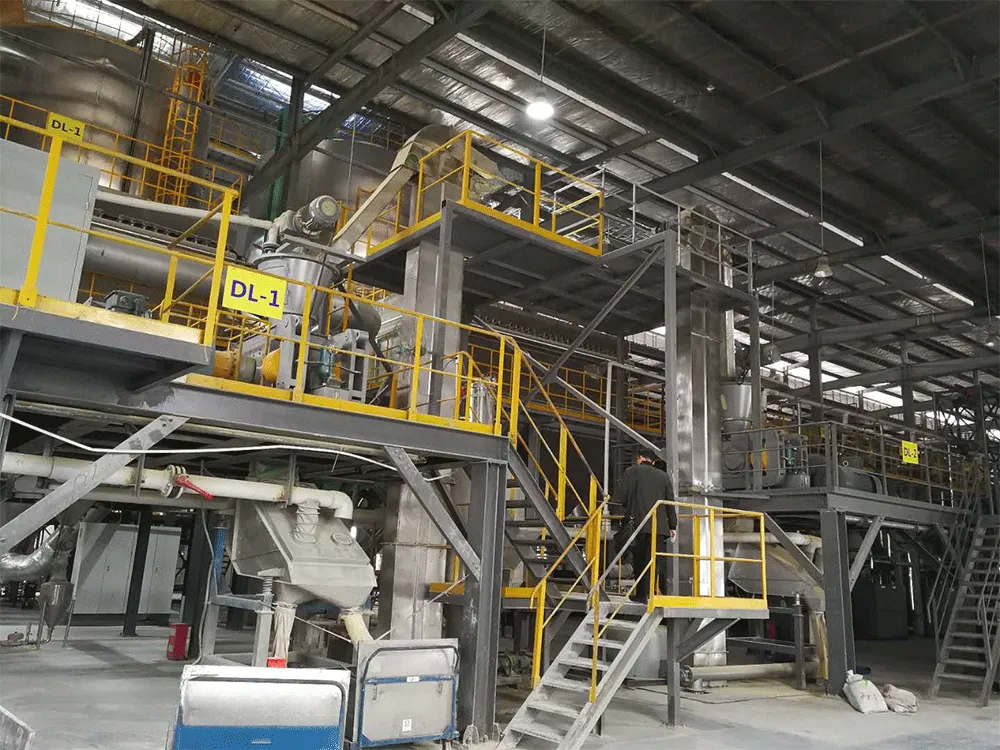

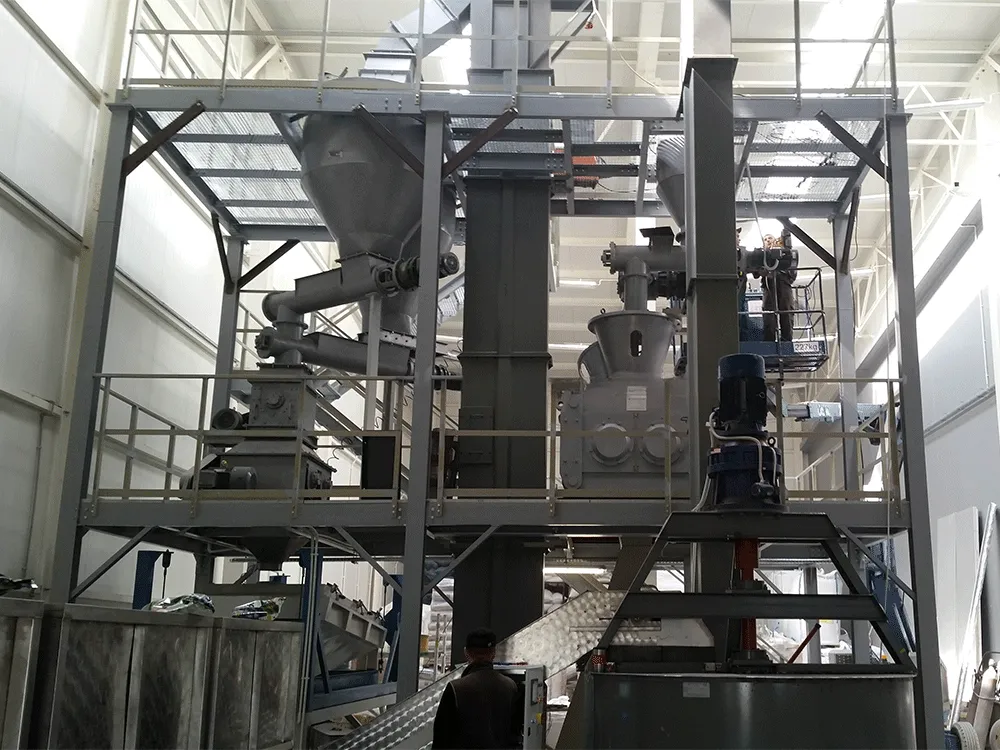
Кейс проекта 2024
- В прошлом году компания Tongli EPC реализовала более 5 линий по производству комплексных удобрений с брикетированием, экструзией и грануляцией, среди которых 12 линий для экструзионной грануляции крупных частиц в Беларуси являются нашими знаковыми проектами.
- Наш экструзионно-компрессионный гранулятор в основном используется в промышленности сложных удобрений. Линии гранулирования сульфата и хлорида калия популярны в Центральной Азии. Наш экструзионный гранулятор также может адаптироваться к другому сырью, такому как гипс, известняк, цеолит, улексит, известь, уголь, доломит, бентонит, диатомит, боксит и т. д.