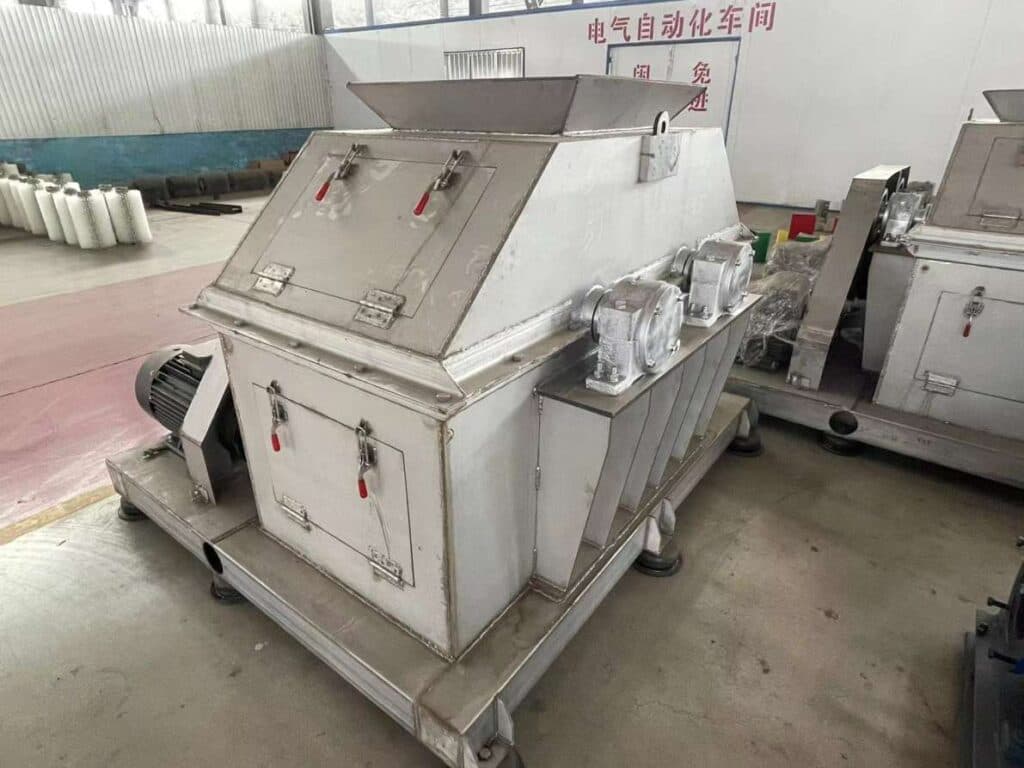
الأسطوانة الصحافة جولة الحبيبية
خط البثق
توفر Tongli خط إنتاج الأسمدة المبثوقة بإنتاج سنوي يتراوح من 50,000 طن إلى 350,000 طن، والذي يتم التحكم فيه بواسطة Siemens PLC وله إنتاج أقل ولكنه مرن.
إنها قادرة على تلبية سيناريوهات تطبيق صناعة الأسمدة/الكيماويات/التعدين.
قائمة معدات خط الإنتاج
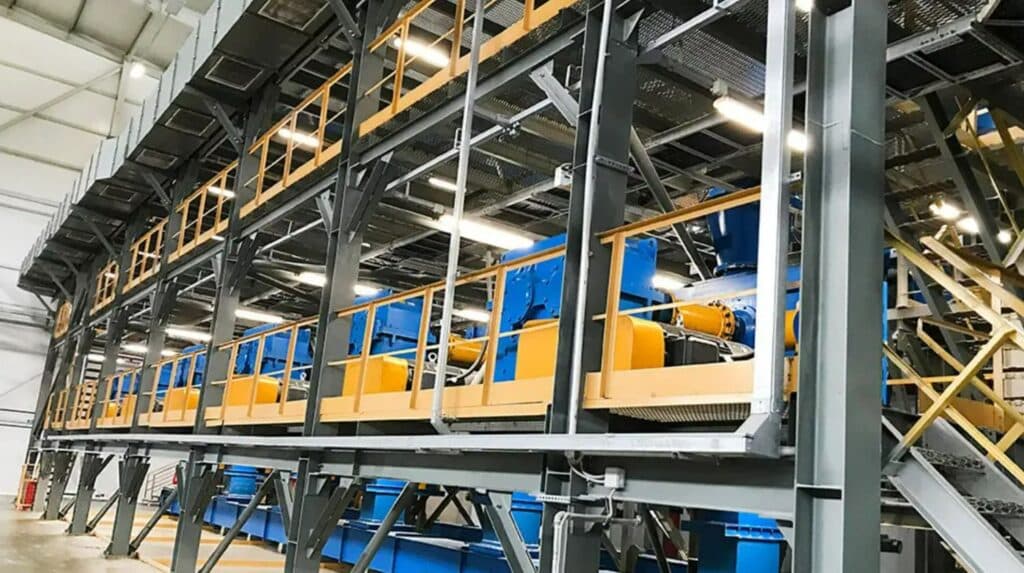
آلة التحبيب بالضغط على الأسطوانة
- ضاغط الأسطوانة: لضغط المواد الخام إلى صفائح أو رقائق كثيفة.
- المحبب: لسحق وتحبيب المواد المضغوطة إلى حبيبات مستديرة.
نظام تغذية المواد الخام
- هوبر: لتخزين وتغذية المواد الخام.
- الناقل: لنقل المواد الخام إلى نظام التحبيب.
نظام الخلط:
- خلاط/خلاط عمودي: لضمان خلط المواد الخام بشكل موحد.
- طاحونة: لسحق المواد المرتجعة وتكون بمثابة وظيفة مزج.
نظام السحق والغربلة
- كسارة السائبة: لتكسير الحبيبات الأكبر إلى الحجم المطلوب.
- الفرز الدوار: لفصل الحبيبات ذات الأحجام المختلفة والتأكد من تجانسها.
نظام التجفيف والتبريد
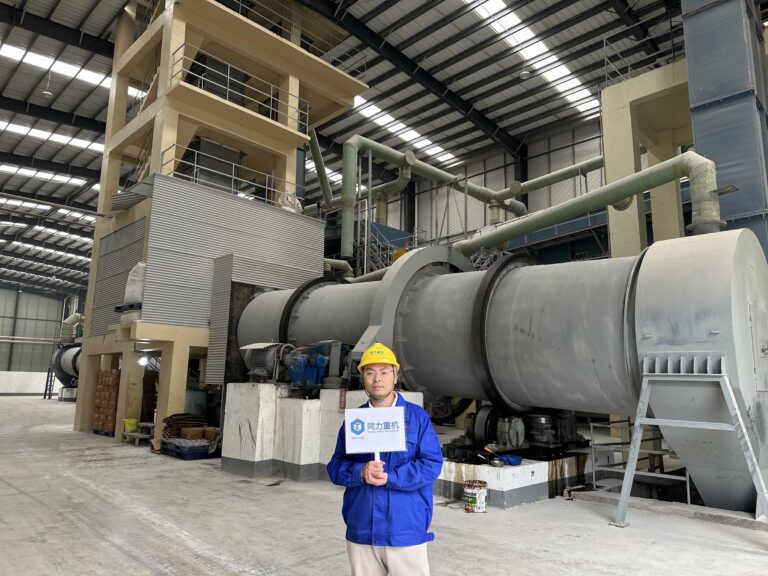
- المجفف الدوار أو مجفف السرير السائل: لإزالة الرطوبة من الحبيبات.
- آلة التبريد: لتبريد الحبيبات بعد التجفيف لمنع التكتل.
نظام إزالة الغبار
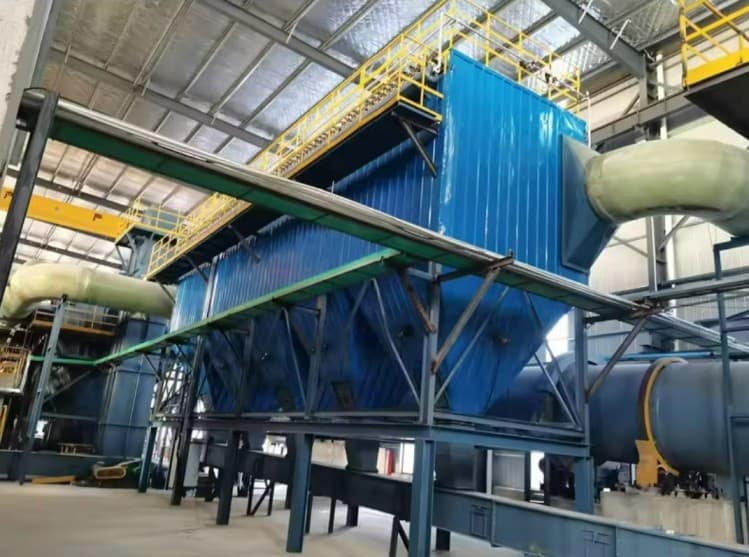
- يتم جمع الغبار الناتج أثناء عملية التحبيب بواسطة نظام مرشح كيس مجاري الهواء / مجمع الغبار الإعصاري / منفاخ الطرد المركزي / مدخنة FRP / جهاز غسيل غاز العادم (FRP) / غسالة فينتري (FRP).
المعلمات التقنية لخط إنتاج الأسمدة ذات الأسطوانة المزدوجة
| اسم المعدات | السعة | معامل | الكمية | السلطة (كيلوواط) |
| ميزان الحزام الكهربائي | 1 ~ 10 طن / ساعة | B650، الطول = 2200 مم | 8 | 1.5 + 1.5 |
| مقياس المنتج النهائي | 2.5 ~ 25 طن / ساعة | B800، الطول = 3000 مم | 1 | 2.2 + 2.2 |
| طاحونة | 25 ~ 30 طن / ساعة | FS800 | 1 | 7.5 كيلو وات + 7.5 كيلو وات |
| كسارة السائبة | 5 ~ 12 طن / ساعة | PD800 | 1 | 7.5kw |
| الفرز المسبق | 1.8x4m | TL1840 | 1 | 10kw |
| خلاط بعمود مزدوج | 25 ~ 40 طن / ساعة | TL500 | 1 | 5.5kw |
| آلة تحبيب البثق ذات الأسطوانة المزدوجة | 0.6 ~ 1.2 طن / ساعة | ZJ800 | 16 | 3kw |
| الفاحص الأساسي | 20 ~ 25 طن / ساعة | 8000 * 2000 * 1500 | 1 | 15kw |
| فاحص جيد | 20 ~ 22 طن / ساعة | 8000 * 1800 * 1500 | 1 | 10kw |
| آلة تجفيف الأسطوانة الدوارة | 20 ~ 30 طن / ساعة | 1.8x18m | 1 | 85kw |
| آلة تبريد الأسطوانة الدوارة | 20 ~ 30 طن / ساعة | 1.6x16m | 1 | 55kw |
| آلة طلاء الأسطوانة الدوارة | 20 ~ 30 طن / ساعة | 1.6*(6+1)م | 1 | 35kw |
| نظام التعبئة التلقائي | 75t / ساعة | LCS-50 | 1 | 7.5kw |
| آلة التعبئة | 75t / ساعة | TL-500 | 1 | 10kw |
| رصيف نقالة | 75t / ساعة | ZJ-75 | 1 | 11kw |
سيناريو تطبيق خط تكوير لفة البثق

إنتاج زراعي
في مصانع الأسمدة، تقوم خطوط الأسمدة المبثوقة بسعة تتراوح من 50,000 إلى 350,000 طن سنويًا عادةً بمعالجة وإنتاج كريات الأسمدة من 3 إلى 10 ملم، والتي يمكن استخدامها لتلبية متطلبات الإنتاج التجاري والمستمر للأسمدة باستخدام السماد الحيواني والدبال وما إلى ذلك. بالإضافة إلى ذلك، تستخدم العديد من المصانع الكريات الجافة لإنتاج كريات الأسمدة NPK مثل اليوريا وفوسفات ثنائي الأمونيوم والبوتاس وغيرها.

صناعة الكيماويات
يمكن لخط إنتاج الكريات الأسطوانية معالجة جميع أنواع المواد الخام الكيميائية (المساحيق المعدنية مثل مسحوق الحجر الجيري، ومسحوق الجبس، والبوراكس، وما إلى ذلك إلى أشكال وأحجام مختلفة من الكريات) صناعة التعدين (على سبيل المثال، الرماد المتطاير، خبث الفحم، إلخ.) الكريات التي يمكن نقلها وتخزينها بسهولة. بالمقارنة مع خط إنتاج الأسمدة ذو الأسطوانة البخارية، فإن القدرة أقل ولكنها أكثر مرونة، لأنه يمكن تعديل العدد.

المجالات الصناعية الأخرى
بالنسبة لشركات الأعلاف، غالبًا ما يكون من الضروري معالجة الحبوب والبقول والبذور الزيتية ودقيق السمك ووجبة العظام وما إلى ذلك. لذلك، يمكن للكريات ذات اللفة المزدوجة لدينا معالجة هذه المواد الخام إلى كريات أنبوبية وعلى شكل قضبان لتغذية الحيوانات. ومن الممكن أيضًا استخدام نفايات الكتلة الحيوية مثل القش ونشارة الخشب وكعك القمح وما إلى ذلك لإنتاج كريات أكسيد الكالسيوم أو ألجينات الصوديوم على سبيل المثال على شكل قضبان مربعة.
عملية إنتاج خط إنتاج الكريات بالبثق
الخطوة الأولى في عملية التحبيب بالبثق هي تحضير المواد الخام. تشمل المواد الخام الشائعة كبريتات البوتاسيوم، وفوسفات أحادي الأمونيوم (MAP)، وفوسفات ثنائي الأمونيوم (DAP)، واليوريا. يمكن للمواد الخام المسحوقة أن تدخل مباشرةً في العملية التالية، بينما تحتاج المواد الخام الكتلية إلى التكسير أولاً بواسطة كسارة كتلية أو كسارة ذات قفص مزدوج . بعد الوصول إلى حجم الجسيمات المطلوب للعملية، يتم وزنها باستخدام ميزان حزامي. تضمن هذه العملية أن حجم جسيمات المواد الخام يفي بمتطلبات عملية التحبيب، كما تضمن جودة المنتج النهائي وتجانسه. في خط إنتاج التحبيب بالبثق ذي الأسطوانتين، يتمثل الهدف الرئيسي من تكسير المواد الخام في تغيير خصائصها الفيزيائية لجعلها أكثر ملاءمةً للبثق ذي الأسطوانتين. بعد التكسير، تصبح جسيمات المواد الخام أصغر حجمًا وأكثر تجانسًا في الشكل، مما يسهل تدفقها وانتقالها في خط الإنتاج، وبالتالي تحقيق كفاءة إنتاجية أعلى. تؤثر عملية التكسير هذه بشكل كبير على جودة المنتج النهائي، وكميته، وكفاءته الإنتاجية، مما يضمن التشغيل المستقر والإنتاجية الفعالة لخط الإنتاج.
تتضمن المرحلة الثانية من عملية التحبيب بالبثق عدة مراحل رئيسية. أولًا، يُجهز خط الإنتاج بسبعة موازين سير عالية الدقة . بعد طحن المواد الخام إلى الحجم المطلوب، تُنقل إلى الكسارة السلسلية عبر سير ناقل المواد الخام والمصعد لمزيد من الطحن والخلط. ثم تُنقل المواد الخام المطحونة إلى الغربال الأسطواني الخشن للغربلة الأولية عبر ناقل الكاشطة والمصعد الدلوي . بعد ذلك، تدخل المواد الخام المنخولة إلى ميزان الوزن الشامل، ثم تُنقل إلى الخلاط ثنائي المحور أو الخلاط الرأسي عبر المصعد للخلط النهائي. وبهذه الطريقة، تكتمل عملية تحضير المواد الخام بالكامل.
بعد تجهيز المواد الخام، تدخل في عملية التحبيب. على سبيل المثال، خط إنتاج التحبيب بالبثق التقليدي لدينا، بسعة إنتاجية تبلغ 150,000 طن، مُجهز بـ 16 مُحَبِّبًا بالبثق لجزيئات دائرية، بطاقة إنتاجية تبلغ 0.8 طن في الساعة. تُنقل المواد الخام، بعد سحقها وخلطها، إلى هذه المُحَبِّبات الـ 16 عبر سيور ناقلة كاشطة. في المُحَبِّب بالبثق، تدور بكرات من الفولاذ المقاوم للصدأ وتحتك ببعضها البعض لبثق المواد الخام وتشكيل جزيئات صغيرة. تُرسل الجزيئات المبثوقة إلى غربال الأسطوانة الدوارة لغربلتها عبر سير التفريغ ورافعة دلو الغربلة . تُعاد الجزيئات التي لا تستوفي معايير الحجم إلى قسم سحق المواد الخام عبر نظام الإرجاع الفريد الخاص بنا بواسطة السيور الناقلة الكاشطة لإعادة تحبيبها، مما يُحقق إعادة تدوير المواد الخام.
عند خروج المادة من المحبب، يكون حجم الجزيئات غير متجانس. وللحصول على حجم جزيئات مناسب، نُجري عملية غربلة بعد التحبيب. بعد تكوّن الجزيئات في محبب البثق ذي الأسطوانتين ، تدخل إلى الغربال الدوار أو الغربال الاهتزازي ، حيث تستمر في الدوران والغربلة لاستبعاد الجزيئات والمساحيق غير المطابقة للمواصفات. تُغربل الجزيئات كبيرة الحجم والمساحيق صغيرة الحجم بشكل منفصل. يُعاد المسحوق الناعم إلى المحبب عبر ناقل كاشط إعادة المسحوق الناعم لإعادة تحبيبه، بينما تدخل الجزيئات كبيرة الحجم إلى الكسارة الكبيرة عبر ناقل كاشط إعادة الجزيئات الخشنة. بعد تكسيرها، تعود إلى المحبب لإعادة تحبيبها. تُحسّن عملية الغربلة بشكل فعّال تجانس وجودة الجزيئات. والأهم من ذلك، أن هذه العملية الدورية للغربلة والتكسير تُزيد من إنتاجية خط الإنتاج مع تقليل الفاقد. بشكل عام، يمكن استعادة طنين من المواد الخام من خلال نظام الإرجاع الخاص بنا عن طريق معالجة 100 طن من المنتجات، مما يزيد الإنتاج ويقلل الخسائر بنسبة تصل إلى 2٪.
يتشابه نظام التجفيف في خط إنتاج حبيبات الأسمدة بالبثق من حيث المبدأ مع نظام التجفيف في خط إنتاج حبيبات الأسمدة التقليدي ذي الأسطوانة . تعتمد عملية التجفيف لدينا على التجفيف المتزامن عالي التدفق ودرجة الحرارة المنخفضة. بعد خروج المادة شبه المصنعة من مكبس أسطوانة البثق ، تدخل مجفف الأسطوانة عبر سير ناقل التغذية ، حيث تتبادل الحرارة مع غازات الاحتراق الساخنة الناتجة عن فرن الهواء الساخن، مما يؤدي إلى تبخير الرطوبة منها. تتراوح درجة حرارة المنتج المجفف عادةً بين 50 و70 درجة مئوية، لذا لا يمكن تعبئته مباشرةً، بل يحتاج إلى التبريد بواسطة آلة تبريد دوارة . من أهم مميزات مجفف حبيبات البثق أنه نظرًا لانخفاض نسبة الرطوبة في عملية التحبيب، فإن متطلبات درجة حرارة فرن الهواء الساخن تكون منخفضة أيضًا، مما يقلل من حجم المجفف المطلوب. على سبيل المثال، في ظل ظروف الإنتاج نفسها، تتراوح درجة حرارة فرن الهواء الساخن في مجفف التحبيب بالبثق عادةً بين 150 و200 درجة مئوية، بينما تحتاج درجة حرارة فرن الهواء الساخن في عملية التحبيب التقليدية بالأسطوانة إلى الوصول إلى ما بين 250 و300 درجة مئوية. ولهذا السبب، يُعد خط إنتاج الأسمدة بالبثق الأسطواني أكثر كفاءة في استهلاك الطاقة وأكثر مرونة مقارنةً بطريقة الأسطوانة البخارية.
يتشابه نظام التجفيف في خط إنتاج حبيبات الأسمدة بالبثق من حيث المبدأ مع نظام التجفيف في مصانع الأسمدة التقليدية التي تعمل بالبخار . تعتمد عملية التجفيف لدينا على التجفيف المتزامن عالي التدفق ودرجة الحرارة المنخفضة. بعد خروج المادة شبه المصنعة من جهاز البثق ذي الأسطوانتين ، تدخل إلى مجفف الأسطوانة عبر سير ناقل التغذية ، حيث تتبادل الحرارة مع غازات الاحتراق الساخنة الناتجة عن فرن الهواء الساخن ، مما يؤدي إلى تبخير الرطوبة منها. تتراوح درجة حرارة المنتج المجفف عادةً بين 50 و70 درجة مئوية، لذا لا يمكن تعبئته مباشرةً ويحتاج إلى التبريد. من أهم مميزات مجفف حبيبات البثق أنه نظرًا لانخفاض نسبة الرطوبة في عملية التحبيب، فإن متطلبات درجة حرارة فرن الهواء الساخن تكون منخفضة أيضًا، مما يقلل من حجم المجفف المطلوب. على سبيل المثال، في ظل نفس ظروف الإنتاج، عادة ما تكون درجة حرارة فرن الهواء الساخن لمجفف التحبيب بالبثق حوالي 150 إلى 200 درجة مئوية، بينما تحتاج درجة حرارة فرن الهواء الساخن لعملية التحبيب الأسطوانية التقليدية إلى الوصول إلى حوالي 250 إلى 300 درجة مئوية.
تُرسل المواد الخارجة من المُبرّد إلى الغربال الدوّار الدقيق عبر مصعد دلو الغربال الدقيق لإجراء غربلة ثانوية. ثم تُعاد الجزيئات غير المطابقة للمواصفات إلى المُحَبِّب عبر الكاشطة المُعادة لإعادة تحبيبها، ويدخل السماد المركّب النهائي المُطابق للمواصفات إلى ميزان سير قياس المنتج النهائي لوزنه وقياسه. لقد أنشأنا عمليتي غربلة في خط الإنتاج هذا نظرًا لاختلاف حجم الغربال ووظيفة كل عملية غربلة. الغربلة الأولى هي غربلة أولية، وتهدف إلى استبعاد الجزيئات غير المطابقة للمواصفات قبل دخول المواد إلى مرحلة التجفيف والتبريد، وذلك لمنع دخول الجزيئات غير المطابقة للمواصفات ذات الأحجام المختلفة إلى المراحل اللاحقة، مما يُحسّن الكفاءة الإجمالية لخط الإنتاج. أما الغربلة الثانية فهي غربلة دقيقة لضمان مطابقة السماد المركّب النهائي للمواصفات المطلوبة. يضمن تصميم الغربلة المزدوجة هذا جودة المنتج النهائي وتجانسه.
يُوزن السماد المركب النهائي بواسطة ميزان قياس المنتج النهائي ، ثم يُغطى بطبقة رقيقة جدًا على سطح جزيئات السماد، مما يمنع التلامس المباشر بينها وبالتالي يمنع تكتلها. يحتوي النظام أيضًا على ناقل لولبي لمادة منع التكتل ، ومضخات حقن الزيت ، وميزان قياس المنتج النهائي . هذه الأجهزة الثلاثة متصلة ببعضها وتُتحكم بها بواسطة نظام التحكم الموزع (DCS) من سيمنز. يتم ضبط كمية حقن الزيت وكمية نشر المسحوق تلقائيًا وفقًا لتدفق المواد في الوقت الفعلي، مما يوفر التكاليف. بعد ذلك، تُنقل الجزيئات المغطاة إلى آلة التعبئة والتغليف الكمية الأوتوماتيكية عبر مصعد المنتج النهائي .
فيما يتعلق بآلة تعبئة الأسمدة المركبة الجاهزة ، نقدم حلولاً شبه آلية وآلية بالكامل. يتميز ميزان التعبئة الكمي الآلي المزود بمحرك سيرفو بالسرعة والدقة، حيث تصل سرعة التعبئة إلى 800-1000 كيس في الساعة. يتكون الهيكل الرئيسي للميزان من الفولاذ المقاوم للصدأ S304 بسماكة تتراوح بين 4 و8 مم. المكونات الإلكترونية الرئيسية من شركة شنايدر، بينما المكونات الهوائية مستوردة من اليابان. بعد خروج المنتج من آلة تغليف الفيلم، يدخل إلى حاوية التخزين المؤقت ثم يمر عبر نظام التعبئة الكمي الآلي. يتضمن النظام أنظمة طي وخياطة آلية لتحقيق التعبئة شبه الآلية؛ وفي حال الحاجة إلى مستوى عالٍ من الأتمتة، يمكن اختيار نظام تعبئة آلي بالكامل. يكمن الفرق في استخدام آلة تعبئة الأكياس الآلية من عدمه. يتميز النظام الأخير بكفاءة أعلى ولكنه يتطلب تكلفة استثمارية أكبر. يمر السماد المركب المعبأ عبر نظام تكديس مصنوع من الفولاذ المقاوم للصدأ SS304، باستخدام أذرع روبوتية من ABB أو Fanuc، بسرعة تكديس تتراوح بين 1000 و1200 كيس في الساعة. تتوفر ثلاثة أنواع: نظام ذو ذراع قابض واحد، ونظام ذو ذراعين قابضين، ونظام ذو ذراع قابض واحد وتوجيه مزدوج. يُستخدم عادةً نظام التكديس ذو الذراع القابض الواحد، والذي يشمل أيضًا نظام نقل ونظام لف آلي. بالنسبة للمؤسسات التي تُولي أهمية للتحديث، فإن محطاتنا مُجهزة بمستودعات منصات نقالة مؤتمتة بالكامل، ولكن تكلفتها أعلى وتتطلب مواصفات دقيقة لمواد وشكل المنصات. أما بالنسبة للمؤسسات ذات الميزانيات المحدودة، فيمكن اختيار أنظمة المنصات الخشبية التقليدية.
يستخدم خط إنتاج حبيبات البثق هذا نظامًا ثنائي المراحل لإزالة الغبار بكفاءة أثناء الإنتاج. في المرحلة الأولى، يقوم مرشح الغبار الكيسي بإزالة معظم الغبار، ثم تقوم مضخة غسيل الدوران بضخ الماء في مدخنة الألياف الزجاجية المقواة بالبلاستيك (FRP) لغسل غاز العادم. يُصرّف ماء الغسيل إلى خزان مياه الدوران، بينما يُصرّف غاز العادم النظيف عبر المدخنة. تم تجهيز غربال الأسطوانة الدوارة والمجفف والمبرد ومنطقة التغذية ومنطقة التعبئة والتغليف بوصلات لإزالة الغبار متصلة بمرشح الأكياس وأنابيب الألياف الزجاجية المقواة بالبلاستيك (FRP) لضمان إزالة الغبار بكفاءة في كل نقطة من نقاط الإزالة.
خط تكوير البثق لفةالمزايا
استثمار صغير في معدات التحبيب البثق.
معدات التحبيب البثق تحتل مساحة صغيرة.
معدات التحبيب البثق مرنة.
معدات التحبيب البثق سهلة التركيب.
معدات التحبيب بالبثق لديها متطلبات منخفضة للمشغلين.
لا يمكن تحبيب بعض المواد بسبب خصائصها إلا باستخدام هذه الطريقة مثل كلوريد الأمونيوم
ملحوظة: بالنسبة للمواد التي تحتوي على مستوى رطوبة عالٍ وتركيز عالٍ من الفوسفور أو الأسمدة العضوية غير العضوية، لا يمكن استخدام هذا النوع من طريقة التحبيب، وإلا ستلتصق المادة بالجهاز.
حالة المشروع 2024
- في عام 2024، قامت Tongli بتنفيذ 8 خطوط إنتاج للتحبيب بالبثق، و6 مشاريع قيد التنفيذ، وتم وضع مشروعين في الإنتاج.
- ينقسم خط إنتاج التحبيب بالبثق في Tongli إلى نوعين، أحدهما عبارة عن خط إنتاج تحبيب ببثق الحبيبات المستديرة والآخر عبارة عن خط إنتاج بثق جسيمات كبريتات البوتاسيوم غير المنتظم.
- يتم تفضيل عملية إنتاج البثق بشكل متزايد من قبل البلدان المتقدمة بسبب مرونتها وانخفاض استهلاكها للطاقة. على الرغم من أن الإنتاج ليس جيدًا مثل خط إنتاج التحبيب البرميلي، إلا أنه يمكن استخدامه لصنع بعض الأسمدة ذات العنصر الواحد.